Dans un bâtiment existant, raccorder ou renforcer une poutre en acier ne consiste pas à ajouter quelques cordons de soudure : il faut comprendre comment les charges circulent, vérifier l’état du métal et choisir une liaison adaptée à la configuration du chantier. Pour une poutre IPN, une erreur de diagnostic ou d’exécution peut compromettre la stabilité de l’ensemble, même si l’assemblage paraît solide à première vue.
La soudure en bâtiment constitue une solution efficace dans certaines situations, mais elle n’est pas systématiquement préférable au boulonnage. Le renforcement des assemblages métalliques repose sur une démarche ordonnée : relevés, calculs, choix du procédé, préparation des pièces et contrôles. Les exemples ci-dessous suivent le fil d’un chantier de rénovation fictif, où une équipe doit prolonger une poutre sans perturber les éléments voisins.
Diagnostic structurel d’une poutre IPN avant renforcement
Évaluer la fonction porteuse et les sollicitations de la poutre
Avant de souder ou de boulonner, il faut déterminer la fonction de la poutre, les efforts qu’elle reprend et l’état de ses appuis. Une poutre IPN peut porter un plancher, une toiture ou un mur, et sa jonction avec un autre profilé ne transmet pas nécessairement les mêmes sollicitations dans chaque configuration. Une liaison qui reprend surtout un effort tranchant ne se conçoit pas comme une jonction chargée en flexion ou en torsion. Cette analyse constitue une étape essentielle dans tout projet de rénovation ou de transformation structurelle, notamment lorsqu’il s’inscrit dans des travaux de construction ou de réaménagement d’un bâtiment.
Examiner l’état du profilé et des assemblages existants
Sur le chantier fictif, la première étape consiste à relever la portée, la section, l’épaisseur des ailes et de l’âme, ainsi que la position des assemblages existants. L’équipe repère aussi les fissures, la corrosion, les déformations et les traces d’anciens travaux. Si la poutre est masquée par un plafond ou un habillage, des ouvertures localisées peuvent être nécessaires avant toute décision.
Relevés des charges et des appuis
Le calcul commence par l’identification des charges permanentes et d’exploitation : poids des planchers et des finitions, cloisons, équipements, neige ou charges liées à l’usage du bâtiment. Il faut également examiner la manière dont elles sont transmises à la poutre et aux appuis. Une jonction bien dimensionnée ne compense pas un poteau insuffisant, une maçonnerie dégradée ou un appui trop court.
Les modifications prévues doivent être intégrées au diagnostic. L’ouverture d’une baie, l’ajout d’un étage ou le déplacement d’une cloison peuvent changer le cheminement des efforts. Dans ces cas, le professionnel vérifie la structure dans son ensemble plutôt que de se limiter au point où les deux profilés doivent être assemblés.
Choix d’une solution adaptée à l’existant
Le relevé sert à comparer plusieurs options : remplacement de la poutre, ajout d’un profilé parallèle, éclissage par plats ou assemblage direct. L’accès aux deux faces, la possibilité de soutenir provisoirement la structure et les contraintes d’incendie ou de finition influencent le choix. Une intervention par soudage peut être peu pratique dans un espace encombré, tandis qu’un éclissage boulonné peut demander davantage de place autour de l’âme.
Il faut aussi considérer les matériaux déjà en place. La nuance d’acier, l’épaisseur et l’état de surface influencent la soudabilité, la préparation nécessaire et la procédure à retenir. Lorsque les caractéristiques sont inconnues ou que la corrosion a fortement réduit une section, une inspection et des investigations complémentaires évitent de dimensionner une liaison sur des hypothèses fragiles.
Le diagnostic peut conduire à prévoir un étaiement temporaire avant toute découpe ou opération à chaud. Cette mesure limite les déplacements et maintient les charges pendant le travail. Pour les projets associant plusieurs matériaux, les interfaces avec une ossature bois en rénovation doivent également être examinées, car les déformations et les modes de fixation diffèrent de ceux de l’acier.
Le renforcement commence donc par une question de structure, pas par le choix d’un poste à souder. Une fois les efforts et les contraintes du site établis, le dimensionnement permet de comparer méthodiquement les assemblages possibles.
Dimensionnement des assemblages métalliques et choix des fixations
Le calcul définit la résistance des assemblages et vérifie que chaque pièce transmet les efforts sans rupture, glissement excessif ni déformation incompatible avec l’usage. Pour un assemblage de poutres métalliques, il faut considérer les boulons ou les soudures, mais aussi les plats d’éclissage, les zones percées, l’âme et les semelles du profilé. La capacité réelle dépend de l’ensemble de ces éléments et de leur géométrie.
L’Eurocode 3 fournit le cadre de calcul des structures en acier, avec des vérifications à adapter au cas étudié et aux annexes nationales applicables. Pour le cisaillement d’un boulon, la résistance de calcul dépend notamment de sa classe, de sa section résistante, du nombre de plans de cisaillement et du coefficient partiel retenu. L’excentricité et la répartition des efforts entre fixations doivent aussi être prises en compte : une formule isolée ne suffit pas à valider une jonction.
Boulonnage à haute résistance et transmission des efforts
Les boulons à haute résistance peuvent former une liaison démontable et faciliter le montage sur site. Dans un assemblage précontraint, le serrage contribue à transmettre certains efforts par frottement entre les surfaces ; dans d’autres configurations, les boulons travaillent principalement en cisaillement et en pression sur les parois des trous. Le mode de fonctionnement doit être défini dès le calcul, car il détermine les exigences de préparation, de serrage et de contrôle.
Les classes 8.8 et 10.9 se distinguent par leurs caractéristiques mécaniques, mais le choix ne se résume pas à retenir la classe la plus élevée. Il faut vérifier la compatibilité des composants, les conditions de service, la ductilité recherchée et la procédure de serrage. Une fixation plus résistante ne rend pas automatiquement l’assemblage plus sûr si l’âme du profilé ou les plats rapportés deviennent l’élément limitant.
Espacement des boulons et vérifications locales
Les distances entre axes et les distances aux bords sont déterminées selon les règles de calcul et les dimensions des pièces. Elles doivent prévenir l’arrachement, l’écrasement local et la déchirure des tôles, tout en permettant le montage des outils. Les valeurs ne s’appliquent pas uniformément à toutes les configurations : diamètre, épaisseur, direction de l’effort, diamètre des trous et qualité de l’acier interviennent dans la vérification.
Les trous réduisent la section disponible et concentrent les contraintes autour de leur contour. Une âme mince peut ainsi être plus vulnérable qu’on ne le penserait en observant seulement le diamètre des boulons. Le concepteur vérifie les modes de ruine pertinents, notamment la résistance de la section nette, le cisaillement de bloc et l’interaction entre traction et cisaillement.
Le tableau suivant résume les principaux critères à examiner avant de choisir une liaison. Il ne remplace pas une note de calcul : il sert à organiser les vérifications et à éviter qu’un élément de l’assemblage soit oublié.
| Élément étudié | Vérification à prévoir | Point de vigilance |
|---|---|---|
| Boulons | Cisaillement, traction et précontrainte selon le principe retenu | Classe, section résistante et méthode de serrage |
| Âme et semelles | Résistance locale et section nette | Épaisseur, trous et concentration des efforts |
| Éclisses | Transmission des efforts et rigidité | Dimensions, position et continuité de la liaison |
| Structure porteuse | Résistance, stabilité et déformations | Appuis, charges et comportement global |
Un assemblage correctement calculé répartit les sollicitations au lieu de les concentrer sur une seule fixation ou un cordon trop court. La suite du choix consiste à comparer cette solution mécanique avec les possibilités du soudage sur le chantier.
La vidéo peut aider à visualiser les éléments d’une jonction, mais les dimensions et détails d’exécution doivent toujours provenir du projet et de ses documents techniques.
Préparation des surfaces métalliques et soudure d’IPN
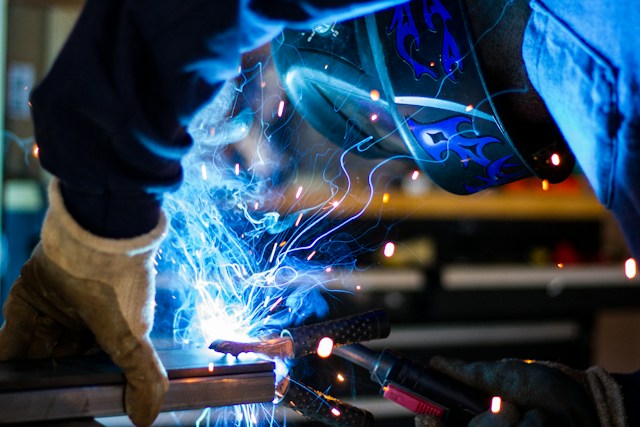
La soudure d’IPN crée une liaison permanente par fusion localisée du métal de base et, selon le procédé, du métal d’apport. Quand le bain de fusion refroidit, il forme une continuité au niveau du joint. Cette continuité peut offrir une grande rigidité, mais elle dépend de la qualité de préparation, de la procédure de soudage et de la maîtrise des déformations thermiques.
Les procédés MAG et à l’électrode enrobée sont courants en construction métallique. Le procédé MAG utilise un fil-électrode fusible et un gaz actif de protection ; l’électrode enrobée produit son propre écran de protection grâce à l’enrobage. Le choix dépend de l’accès, de l’épaisseur, de la position de soudage, des conditions extérieures et des exigences de qualité définies pour l’ouvrage.
Préparation des joints et des surfaces
La préparation des surfaces métalliques commence par le retrait des contaminants qui nuisent à la fusion : peinture, rouille non adhérente, graisse, humidité et résidus de découpe. Les zones à assembler sont ensuite ajustées et alignées selon la géométrie prévue. Une surface apparemment propre peut encore porter des produits ou des couches incompatibles avec le procédé ; l’inspection visuelle et le respect des consignes de la procédure restent donc indispensables.
Pour un assemblage bout à bout sur des pièces épaisses, un chanfrein peut être nécessaire afin de permettre une pénétration suffisante. Sa forme et son angle ne se choisissent pas selon une valeur universelle : ils dépendent de l’épaisseur, du procédé, du jeu à la racine et de la séquence de passes. Une préparation excessive augmente le volume de métal à déposer et peut accentuer les déformations, tandis qu’un chanfrein insuffisant risque de laisser un manque de fusion.
Exécution du cordon de soudure
Le cordon de soudure doit correspondre au type de joint et aux efforts calculés. Un cordon d’angle, une soudure bout à bout ou une soudure par bouchons ne remplissent pas les mêmes fonctions et ne se substituent pas librement les uns aux autres. Les dimensions, la longueur efficace, les arrêts et les reprises doivent être indiqués dans les documents d’exécution.
La chaleur introduite peut provoquer retrait, déformation et contraintes résiduelles. Pour limiter ces effets, l’équipe organise le pointage et l’ordre des passes conformément à la procédure, en maintenant les pièces dans leur position sans bloquer de manière inappropriée leur dilatation. Un assemblage provisoirement bien aligné peut se déformer après refroidissement si la séquence n’a pas été prévue.
Les soudeurs affectés aux travaux doivent être qualifiés pour le procédé et le domaine concernés, notamment selon les exigences applicables de l’EN ISO 9606-1. La qualification porte sur des variables telles que le procédé, la position, le type de produit et les plages d’épaisseurs. Elle ne dispense pas de suivre une procédure adaptée à l’acier et au joint effectivement rencontrés.
Le choix entre soudage et boulonnage dépend donc autant des conditions d’exécution que de la résistance recherchée. Les renforts métalliques ajoutés autour d’un joint doivent eux aussi être conçus pour transmettre les efforts sans créer de point dur ou de concentration excessive.
Renforts métalliques, éclissages et maîtrise du chantier
Un éclissage permet de raccorder deux profilés à l’aide de plats rapportés, placés sur l’âme, les semelles ou les deux. Cette solution peut être boulonnée ou soudée et se révèle utile lorsque la longueur disponible, le transport ou l’accès imposent une jonction sur place. Son efficacité dépend de la façon dont les efforts sont transférés entre les profilés, les plats et les fixations.
Un éclissage d’âme est souvent mobilisé pour transmettre une part importante de l’effort tranchant, tandis que les plats associés aux semelles participent davantage à la reprise du moment fléchissant. Cette distinction reste une orientation de conception, pas une règle qui permet de choisir les pièces sans calcul. Une liaison réelle peut être soumise simultanément à plusieurs sollicitations et nécessite une vérification cohérente de l’ensemble.
Disposition des plats et renforts
Les éclisses doivent présenter une épaisseur, une longueur et une disposition compatibles avec les efforts à reprendre. Des plats trop courts peuvent concentrer les transferts autour d’un petit nombre de fixations ; des pièces mal ajustées créent des jeux ou des contacts irréguliers. Le concepteur vérifie également que les renforts n’entravent pas les assemblages voisins et qu’ils restent accessibles pour l’inspection et la protection contre la corrosion.
Lorsqu’un profilé est localement fragilisé, des plats de renfort ou des raidisseurs peuvent être envisagés. Ils ne doivent pas masquer un défaut sans en traiter la cause : une corrosion active, une fissure ou une surcharge persistante exige une analyse préalable. Le renfort doit conduire les efforts vers une zone capable de les reprendre, plutôt que de déplacer le problème quelques centimètres plus loin.
Montage, serrage et travaux à chaud
Le montage commence par la mise en position et le maintien temporaire des pièces. Des gabarits peuvent faciliter l’alignement des perçages ; le contrôle de la géométrie avant serrage limite les contraintes parasites. Pour un assemblage précontraint, le serrage suit une méthode définie, à l’aide d’outils adaptés et vérifiés, en tenant compte de l’état des surfaces de contact.
Les travaux à chaud dans un bâtiment occupé demandent une organisation particulière. Il faut évaluer les risques d’incendie, protéger les matériaux combustibles, surveiller les faces opposées et prévoir les moyens d’extinction ainsi qu’une surveillance après intervention. Les fumées, les projections et la proximité de réseaux ou d’isolants imposent aussi des mesures de prévention adaptées.
Avant le début des travaux, l’étaiement et la dépose éventuelle de charges doivent être planifiés. Une séquence mal maîtrisée peut rendre instable une structure pourtant correctement calculée à l’état final. Les interfaces avec les planchers, les cloisons et les éléments de couverture sont examinées afin d’éviter qu’ils ne transmettent des efforts imprévus à la poutre pendant le chantier.
Dans une rénovation, l’écart entre les plans et la réalité est fréquent : murs non d’équerre, anciens perçages ou dimensions différentes de celles attendues. Le relevé sur place et la validation des adaptations avant fabrication préviennent les ajustements improvisés. La qualité d’un renfort se joue autant dans son cheminement d’efforts que dans la précision de son montage.
Les démonstrations vidéo donnent des repères visuels sur les opérations, mais elles ne remplacent ni l’étude de l’ouvrage ni les consignes de sécurité propres au chantier.
Contrôle des soudures et sécurité des structures métalliques
Après fabrication, le contrôle vérifie que l’assemblage réalisé correspond aux plans, aux exigences de qualité et aux hypothèses de calcul. Il porte sur la géométrie, l’alignement, l’état des fixations ou des cordons, ainsi que sur les éventuelles déformations. La sécurité des structures métalliques dépend de cette cohérence entre conception, exécution et réception, et non d’un examen visuel isolé.
Pour les assemblages boulonnés, l’inspection porte notamment sur la présence des fixations prescrites, leur position, leur état et le respect de la méthode de serrage prévue. Le contrôle doit distinguer une liaison précontrainte d’un assemblage ordinaire, car les critères et les vérifications ne sont pas identiques. Toute anomalie est consignée et examinée avant la mise en charge ou la fermeture des habillages.
Contrôles visuels et méthodes non destructives
Le contrôle visuel permet de repérer des défauts de surface, une géométrie irrégulière, des projections gênantes ou des signes de déformation. Il constitue une étape utile, mais ne révèle pas tous les défauts internes. Selon la classe d’exécution et l’importance de la liaison, des méthodes complémentaires peuvent être prescrites.
Le ressuage détecte certaines discontinuités débouchant en surface, après préparation et application des produits de contrôle. La radiographie peut révéler des défauts internes dans certaines configurations, tandis que les ultrasons sont employés pour rechercher des discontinuités internes selon la géométrie et la procédure. Ces contrôles exigent du personnel compétent, du matériel adapté et une interprétation selon les critères définis pour le projet.
Le niveau de contrôle doit être proportionné à la fonction de l’assemblage et aux documents contractuels. Tous les cordons ne requièrent pas automatiquement une radiographie, et une méthode performante ne garantit rien si elle est mal choisie ou mal interprétée. La procédure précise les zones à examiner, l’étendue des contrôles et les critères d’acceptation.
Traçabilité et suivi en service
Les dossiers de réception regroupent les plans tels que construits, les relevés, les qualifications et procédures de soudage, les résultats des contrôles et les éventuelles corrections. Cette traçabilité permet de comprendre comment la jonction a été conçue et réalisée, puis facilite une intervention ultérieure. Les non-conformités doivent être évaluées par une personne compétente : une réparation ne se décide pas au seul aspect visuel.
La surveillance après mise en service peut porter sur l’apparition de fissures, de corrosion, de déplacements ou de vibrations inhabituelles. Dans un local humide ou exposé à des agents corrosifs, la protection de surface et son entretien participent à la durabilité de la liaison. Si les charges changent, par exemple après une modification d’usage, une nouvelle vérification structurelle peut s’imposer.
Le traitement thermique après soudage n’est pas une opération automatique pour tout acier S355. Sa nécessité dépend de la nuance exacte, des épaisseurs, de la procédure, des conditions de service et des prescriptions du projet ; la température et le cycle doivent être établis par des spécialistes. De même, les déformations admissibles et les critères de calcul se déterminent à partir des normes et documents applicables, sans reprendre une valeur isolée comme règle universelle.
Une réception sérieuse confirme finalement que les assemblages correspondent aux exigences retenues et que les éventuelles réserves ont été traitées. Pour un projet réel, l’avis d’un ingénieur en structure et l’intervention de professionnels qualifiés permettent de choisir une solution adaptée, de sécuriser le chantier et de préserver la fiabilité de l’ouvrage. Pour approfondir les possibilités de fabrication et d’assemblage métallique, il est également possible de découvrir des services spécialisés en soudure et en structures métalliques.
Topics #assemblages métalliques #ipn #poutres ipn #renforcement métallique #soudure en bâtiment